环形锻件长期运行出现椭圆翘曲变形该怎么应急处理和修复?
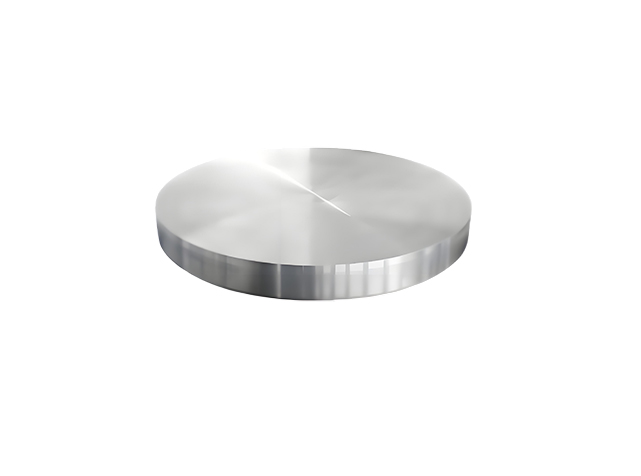
今天无锡天丰金属制品有限公司将为大家介绍环形锻件的内容。环形锻件长期在重载冲击、交变载荷与温度波动工况下运行,较易出现椭圆翘曲变形,直接引发设备转动晃动、轴承异常磨损、运行噪音飙升,甚至触发疲劳开裂风险,需要马上启动规范的应急处理与修复流程,避免故障扩大造成不可逆损失。
发现环形锻件出现椭圆翘曲变形征兆后,一步要立刻降载降速,避免环形锻件继续承受超额交变应力,防止变形量在短时间内进一步扩大。同步对环形锻件的圆度、端面平面度、同轴度做全尺寸初测,标记出环形锻件的较大椭圆位置与翘曲高点,记录环形锻件当前的变形量数值,同时排查环形锻件周边的配合轴承、密封件磨损情况,确认环形锻件变形是否已经连带损伤其他配套部件。这一阶段严禁带着变形强行满负荷运行环形锻件,否则较有可能引发环形锻件突发断裂的重大安全事故。
针对变形量小于0.5mm的轻微椭圆翘曲环形锻件,可采用在线应急校平方案:先松开环形锻件周边的所有连接螺栓,重新找平环形锻件的安装基准面,在环形锻件的翘曲低点位置加装厚度梯度匹配的高精度调整垫片,再采用对角分步紧固的方式重新锁紧环形锻件的连接螺栓,保证环形锻件受力均匀。完成校平后低速盘动环形锻件,复测环形锻件的转动跳动量,确认环形锻件的运行晃动控制在允许范围内后,可带低负荷短时运行,同步安排停机大修计划,完全处理环形锻件的变形问题。
针对变形量在0.5mm-2mm区间的中度变形环形锻件,离线修复时优先采用低温去应力退火+精细校形工艺:先将环形锻件整体加热至280℃-320℃保温3-4小时,完全释放环形锻件长期运行积累的残余应力,随后将环形锻件放置在专用校形工装上,利用环形锻件的热胀冷缩特性,对环形锻件的椭圆长轴与翘曲高点施加均匀约束压力,缓慢冷却后环形锻件的形位公差可恢复至接近出厂标准。校形完成后需要对环形锻件做全尺寸复检与MT表面探伤,确认环形锻件没有萌生新的微裂纹,才能重新上线使用。
如果环形锻件椭圆翘曲变形量超过2mm,且伴随局部应力集中微裂纹,常规修复手段已经无法恢复环形锻件的力学性能,需要直接更换全新的高精度环形锻件。后续新环形锻件投用后,要定期检测环形锻件的圆度与应力状态,避免环形锻件长期超载运行,从根源上降低环形锻件再次出现变形的概率,保障环形锻件全生命周期稳定运行。